
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-11 Origine : Site


Les décharges électrostatiques (ESD) et l'adhésion des particules agissent comme des facteurs cachés de perte de rendement dans la fabrication de précision. Ils dégradent les équipements sensibles, provoquent des défauts latents dans la microélectronique et créent des risques importants pour la sécurité des opérateurs, comme des chocs statiques douloureux. Ces problèmes proviennent rarement d’une seule panne de machine. Au lieu de cela, ils proviennent des conditions environnementales sur le site de production. Les fluctuations saisonnières de l’humidité ambiante dictent la gravité de l’accumulation d’électricité statique. Les mois d'hiver présentent le risque le plus élevé. Les systèmes de chauffage intérieur réduisent considérablement l’humidité de l’air, transformant les processus de fabrication standard en générateurs haute tension. Les gestionnaires d’installations doivent s’attaquer structurellement à ce problème fondamental. L’atténuation statique réactive est souvent insuffisante. Vous devez évaluer les compromis entre deux solutions structurelles principales. Le contrôle de l’humidité à l’échelle de l’installation offre une protection étendue. Les technologies de génération d'ions ciblées assurent une neutralisation localisée. Comprendre comment ces systèmes interagissent avec votre environnement de production spécifique garantit un rendement optimal et la sécurité des opérateurs.
Le seuil physique : une humidité relative (HR) inférieure à 40 % augmente de manière exponentielle l'accumulation de charge statique ; le maintien d’une humidité relative de base de 45 à 55 % est la norme industrielle en matière de dissipation passive, tant dans les usines que dans les laboratoires.
Humidification (macro-contrôle) : le contrôle de l'humidité à l'échelle de l'installation fournit une atténuation statique large et passive et améliore le confort de l'opérateur, mais introduit des risques liés à la consommation d'énergie, à la condensation et au respect strict des salles blanches.
Ioniseurs (Micro Control) : la génération active d'ions neutralise les charges à la source sans modifier l'humidité ambiante, ce qui la rend idéale pour les zones localisées à haut risque et les environnements de salle blanche stricts.
La matrice de décision : le choix entre ou la combinaison de ces systèmes dépend de la taille de l'installation, de la classification ISO des salles blanches et des exigences spécifiques en matière de manutention.
Table des matières
La friction est le moteur de la fabrication industrielle. Les systèmes de manutention de bandes tirent les films sur des rouleaux en acier. Les bandes transporteuses transportent les composants en plastique à travers les chaînes d’assemblage. Les machines de transfert assemblent des circuits imprimés à grande vitesse. Ces actions mécaniques déclenchent l'effet triboélectrique. Lorsque deux matériaux différents entrent en contact et se séparent, la friction enlève les électrons d’une surface et les transfère à l’autre. Ce déséquilibre génère une charge statique. Les matériaux à haute résistance électrique, tels que les polymères, le verre et les circuits imprimés FR4, conservent ces charges indéfiniment.
L’air sec agit comme un puissant catalyseur de cette accumulation. Lorsque l’humidité relative descend en dessous de 40 %, les surfaces perdent leur capacité naturelle à évacuer les charges électriques. L'air ambiant manque des molécules d'eau nécessaires pour faciliter la conductivité de surface. Des niveaux de tension dangereux s’accumulent rapidement sur les équipements de production. Une bande transporteuse en polyuréthane standard peut facilement générer plus de 10 000 volts dans un environnement sec. Cette tension massive cherche constamment un chemin vers la terre. Il trouve souvent ce chemin à travers des composants microélectroniques sensibles ou des opérateurs humains, provoquant des dommages immédiats ou des chocs douloureux.
L’hiver introduit une vulnérabilité saisonnière prévisible dans toute installation dépourvue de contrôles environnementaux. L’air froid extérieur retient très peu d’humidité absolue. Lorsque les installations aspirent cet air glacial à l’intérieur et le réchauffent à température ambiante, l’humidité relative chute. Une installation peut connaître une humidité relative confortable de 50 % en juillet. Cette même installation peut chuter à un taux HR dangereusement bas de 15 % en janvier. Cette réduction drastique crée des pics prévisibles et massifs de défauts liés à la statique. L'inconfort de l'opérateur augmente en raison des chocs constants. Les bourrages de matériaux deviennent fréquents car les films plastiques chargés s'accrochent aux châssis des machines.
La vapeur d’eau modifie fondamentalement la conductivité de surface sur l’ensemble de l’atelier de production. L'humidité de l'air se dépose naturellement sur les matériaux. Il crée un film microscopique légèrement conducteur sur toutes les surfaces exposées. Ce film invisible contient des ions dissous provenant de l’environnement, offrant un chemin continu aux électrons pour se déplacer. La relation entre l'humidité et l'électricité statique déterminent l'efficacité avec laquelle votre installation élimine naturellement l'excès de tension avant qu'il ne cause des dommages.
L’augmentation de la teneur en humidité de l’air permet également la dissipation aéroportée. L'air ambiant devient moins isolant lorsqu'il est saturé de vapeur d'eau. Il permet aux charges électriques de se dissiper directement dans l’atmosphère. Ce processus nécessite un volume spécifique de vapeur d’eau pour rester efficace. Il empêche les charges de rester piégées de manière permanente sur les matériaux isolants comme les plastiques, la céramique et le verre.
Cet environnement conducteur facilite une libération progressive. Les charges statiques se dissipent lentement vers le sol à travers la couche d'humidité. Ils ne se déchargent pas brusquement. Les décharges soudaines provoquent des événements ESD destructeurs qui font fondre les traces microscopiques à l’intérieur des dispositifs semi-conducteurs. La dissipation progressive protège les micropuces des dommages latents. Il empêche les poudres combustibles en suspension dans l’air de s’enflammer dans les usines pharmaceutiques. Il garantit un flux fluide des matériaux dans les lignes d’emballage automatisées en éliminant l’adhérence statique.
Les installations de fabrication doivent cibler une fenêtre opérationnelle optimale pour l’humidité environnementale. Les normes de l’industrie recommandent fortement de maintenir une humidité relative de 45 % à 55 %. Cette gamme spécifique équilibre parfaitement la dissipation statique et la sécurité des équipements. Une chute en dessous de 45 % augmente de façon exponentielle les risques ESD et l’adhésion des particules. Un dépassement de 55 % présente de graves risques d’oxydation pour les composants métalliques nus. Une humidité élevée peut également amener les matériaux hygroscopiques, comme certains polymères et pâtes à souder, à absorber l’excès d’humidité et à se dégrader. Un contrôle de précision dans cette fenêtre étroite est obligatoire pour une production stable.
Le maintien d’une humidité adéquate a un impact direct sur l’élément humain dans l’usine. Les opérateurs subissent fréquemment des chocs statiques douloureux dans des environnements secs. Ces chocs provoquent des contractions musculaires involontaires. Ils entraînent des blessures ergonomiques, des chutes de composants et une anxiété générale au travail. Des niveaux d’humidité appropriés éliminent complètement ces chocs. Le confort au travail s’améliore immédiatement. Les mesures de sécurité des opérateurs se stabilisent et le personnel peut manipuler les matériaux sans craindre une décharge soudaine.
Les systèmes CVC standard ne peuvent pas atteindre un ciblage précis de l'humidité relative. Ils contrôlent principalement la température sensible. Les cycles de refroidissement éliminent intrinsèquement l’humidité de l’air en la condensant sur les serpentins froids de l’évaporateur. Les cycles de chauffage augmentent la température de l’air, ce qui diminue mathématiquement le pourcentage d’humidité relative. S'appuyer uniquement sur des unités de toit standard garantit de fortes fluctuations d'humidité. Une infrastructure de contrôle statique dédiée doit compléter les unités de traitement d’air existantes pour maintenir un objectif d’humidité relative stable.
Vous devez cartographier les vulnérabilités de fabrication spécifiques sur votre plan d’étage. Différentes zones de production nécessitent des approches distinctes en matière d'atténuation statique. Tenez compte de ces domaines à haut risque lors de la planification de votre infrastructure :
Lignes d'assemblage CMS : la technologie de montage en surface nécessite un contrôle ESD strict pour éviter les dommages latents aux puces lors du placement et de la refusion des composants.
Salles blanches pour semi-conducteurs : l'adhésion des particules détruit les plaquettes de silicium. Les charges statiques agissent comme des aimants, attirant la poussière microscopique directement vers le produit.
Manipulation des poudres pharmaceutiques : L’électricité statique fait que les poudres fines adhèrent aux équipements de pesée et aux récipients de mélange. Cela perturbe la précision du dosage et crée des risques d’explosion.
Traitement des films plastiques : la manipulation de bandes à grande vitesse génère des charges triboélectriques massives. Les films se collent, se repoussent ou s'enroulent autour des rouleaux.
Fabrication optique : les lentilles et les miroirs attirent les contaminants en suspension dans l'air lorsqu'ils sont chargés, ce qui nécessite des retouches et un nettoyage approfondis.
Établissez des mesures d’évaluation de base strictes pour ces zones. Définir des niveaux de tension statique acceptables pour chaque étape du processus. Déterminez le nombre de particules autorisé en fonction des classifications ISO requises. Fixer des objectifs d’efficacité énergétique pour l’installation afin de garantir un fonctionnement durable. Ces mesures guident vos décisions en matière d’infrastructure. Ils fournissent des données mesurables pour évaluer les performances du système après l'installation.
Zone de production |
Risque statique primaire |
Limite de tension acceptable |
Stratégie d'atténuation recommandée |
|---|---|---|---|
Assemblée CMS |
Dommages latents aux composants |
< 100V |
Souffleurs ciblés sur les têtes de placement |
Mélange de poudre |
Explosion de poussière, s'accrochant |
< 500V |
Humidification à l'échelle de l'installation |
Conversion Web |
Chocs de l'opérateur, déchirure du film |
< 2000V |
Barres ionisantes actives sur rouleaux |
Fabrique de plaquettes |
Attraction des particules |
< 50V |
Émetteurs de plafond adaptés aux salles blanches |
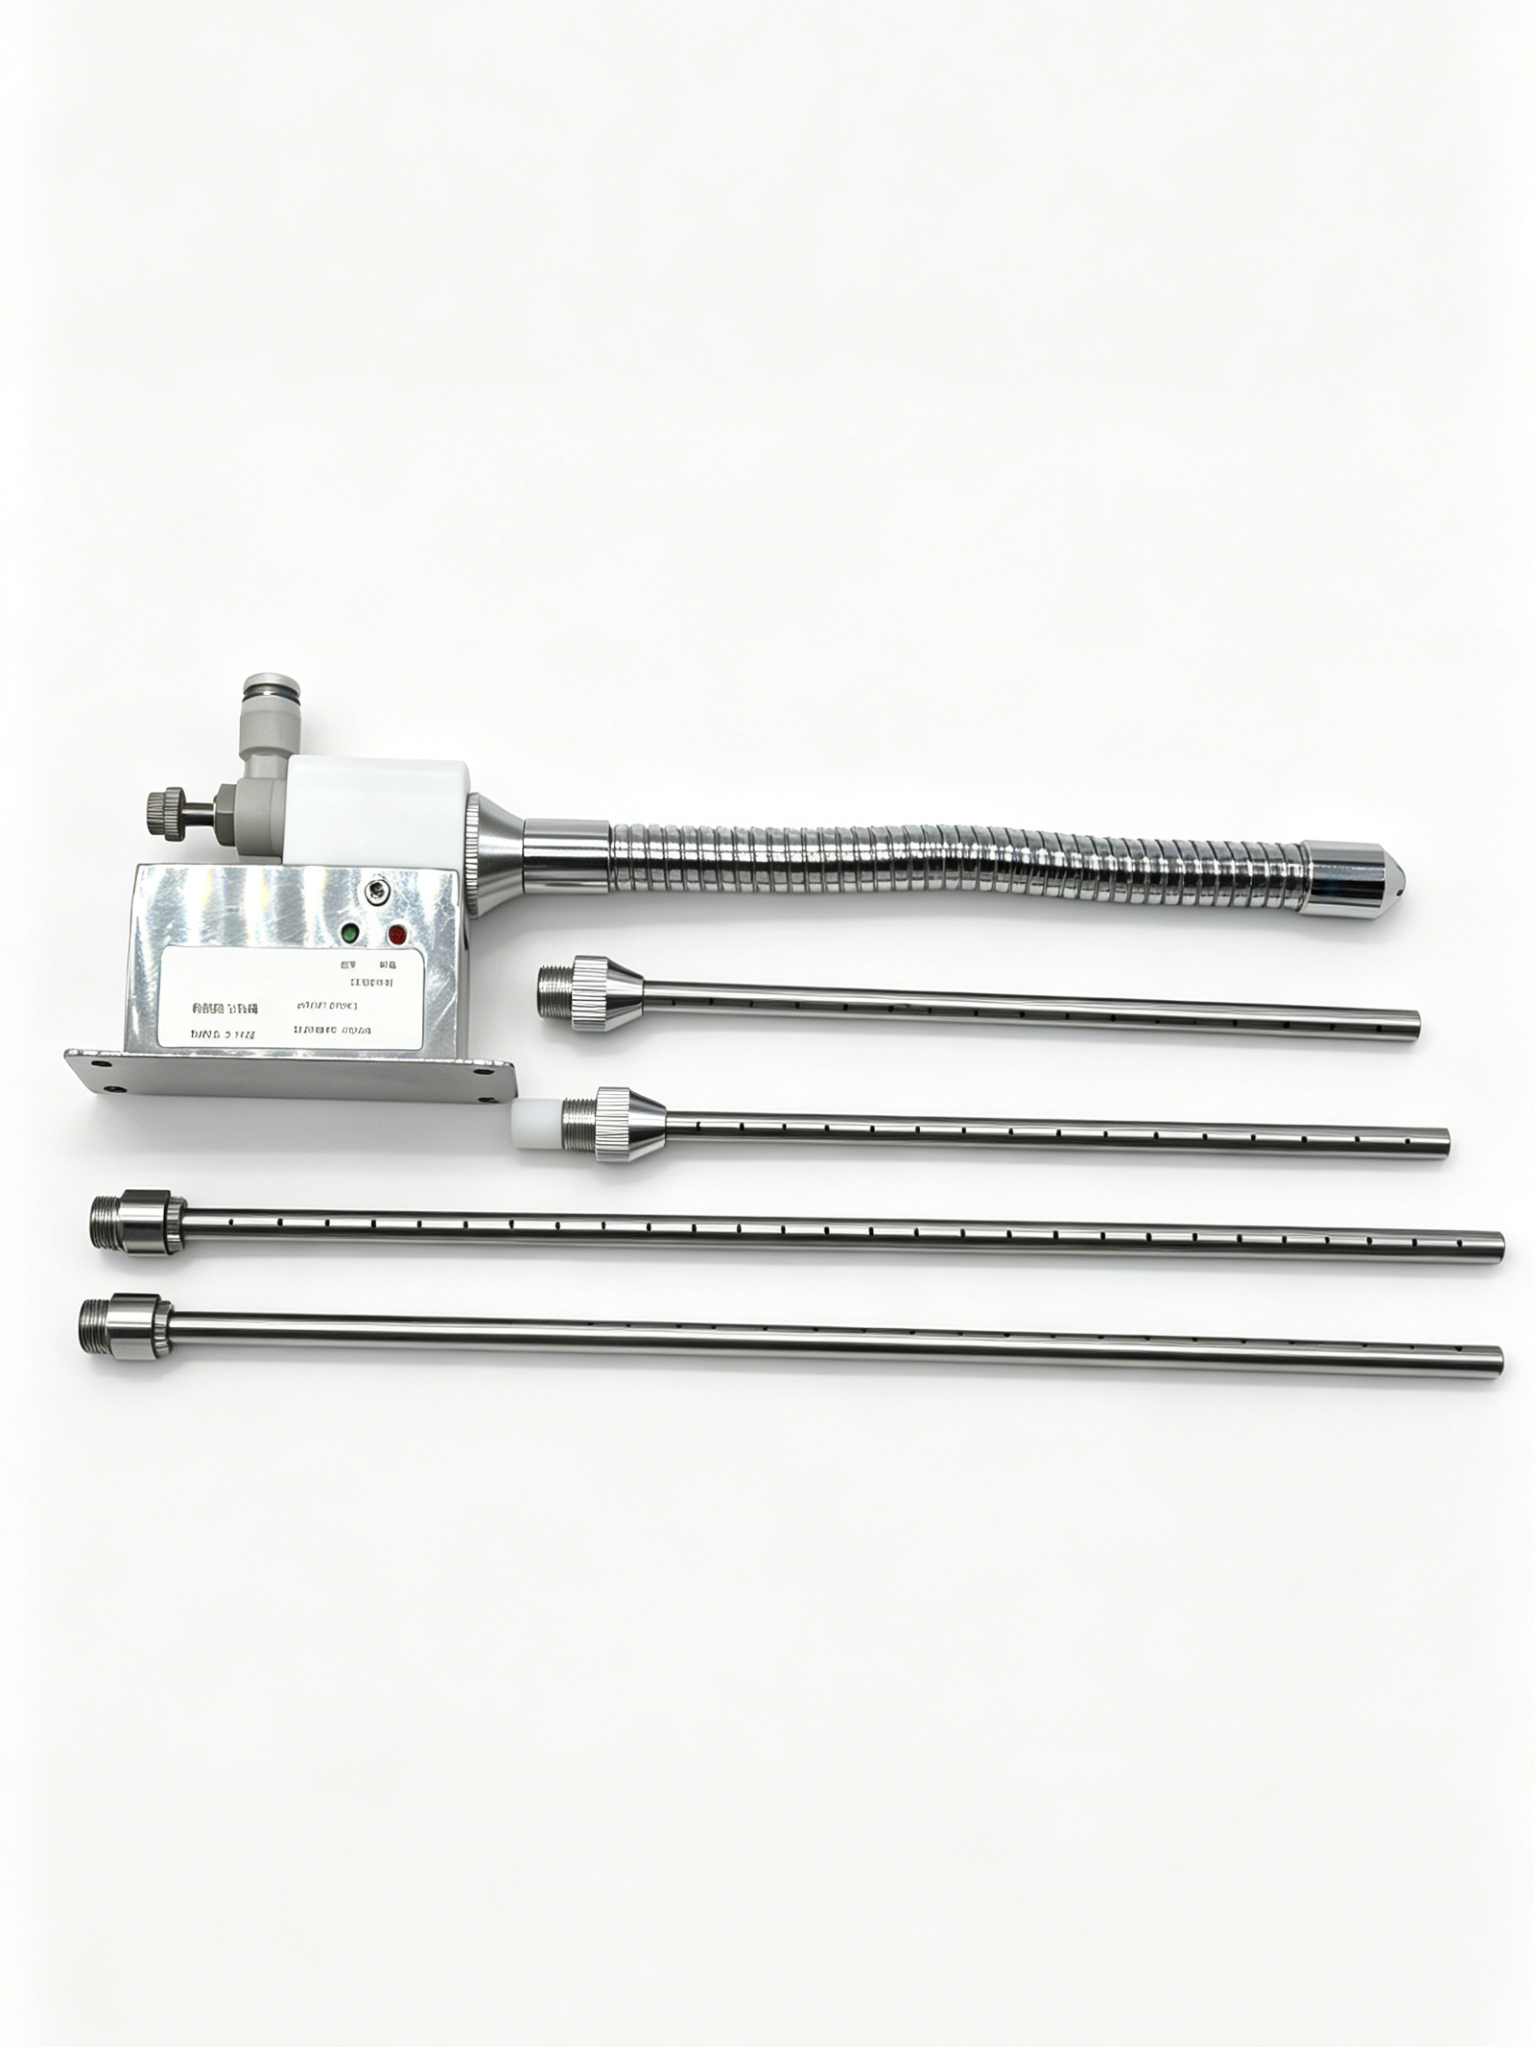
Les systèmes d'humidification industriels se répartissent en deux catégories principales en fonction de leur fonctionnement thermodynamique. Les systèmes isothermes génèrent de la vapeur pure. Ils font bouillir l'eau à l'aide d'éléments à résistance électrique ou de brûleurs à gaz placés dans des bidons dédiés. La vapeur qui en résulte se mélange directement à l’air soufflé. Les systèmes adiabatiques utilisent des pompes d'atomisation à haute pression ou des transducteurs piézoélectriques à ultrasons. Ils brisent l’eau liquide en gouttelettes microscopiques, généralement d’environ 10 microns de diamètre. Ces minuscules gouttelettes s’évaporent directement dans le flux d’air, absorbant ainsi la chaleur.
L'intégration dépend fortement de l'architecture de votre installation existante. De nombreux systèmes s'intègrent directement dans les unités de traitement d'air (CTA) existantes. Des tubes de dispersion en acier inoxydable injectent de l'humidité dans les conduits d'air soufflé. Cette méthode conditionne l’air avant qu’il n’entre dans la salle blanche ou l’espace de production, garantissant ainsi une distribution uniforme. Alternativement, les installations directement dans la pièce placent des buses d'atomisation ou des souffleurs de vapeur directement au-dessus des lignes de production. Cette approche convient aux installations plus anciennes dépourvues de conduits centralisés ou aux zones nécessitant une augmentation localisée de l’humidité.
Le contrôle de l’humidité à l’échelle de l’installation offre une couverture large et incontournable. Il empêche la génération d’électricité statique sur toutes les surfaces exposées simultanément. Vous n’avez pas besoin d’identifier chaque point de friction ou pièce mobile. La pièce entière devient un environnement naturellement dissipateur d’électricité statique. Cette atténuation passive ne nécessite aucune intervention de l’opérateur. Il protège les matériaux sensibles lors du transit entre les postes de travail, sur les racks de stockage et à l'intérieur des zones de transit.
Le contrôle environnemental offre des avantages secondaires très précieux. Les systèmes adiabatiques fournissent un refroidissement par évaporation important. En s’évaporant, les gouttelettes d’eau absorbent la chaleur sensible de l’air. Cela réduit considérablement la charge de refroidissement mécanique de vos refroidisseurs CVC pendant les mois chauds. Une humidité plus élevée réduit également physiquement la poussière en suspension dans l’air. L'humidité alourdit les particules flottantes, les obligeant à se déposer hors de la zone respiratoire et à s'éloigner des processus sensibles.
La condensation présente un risque grave pour les équipements industriels. Un excès d’humidité peut s’accumuler sur les machines sensibles, provoquant une rouille rapide. Il se forme sur les surfaces froides, les canalisations non isolées et les murs extérieurs en hiver. Les matériaux hygroscopiques peuvent absorber cette humidité, gonfler et se dégrader. Vous devez utiliser des capteurs précis pour les conduits et les pièces pour éviter une surhumidification. Les hygrostats à limite élevée et la surveillance du point de rosée sont essentiels dans les environnements où les températures ambiantes fluctuent.
La qualité de l’eau dicte votre charge d’entretien continu. Les systèmes adiabatiques nécessitent absolument de l’eau osmosée inverse (RO) ou désionisée (DI). L’utilisation d’eau du robinet municipale non traitée provoque d’importantes poussières minérales. Le système atomise le calcium et le magnésium dissous dans l’air. Lorsque l’eau s’évapore, elle laisse derrière elle une fine poudre blanche qui contamine les salles blanches et détruit les circuits imprimés. L’eau stagnante dans les bacs de récupération favorise également la croissance microbienne. Des protocoles d’assainissement stricts et des cycles de chasse d’eau automatisés ne sont pas négociables.
La consommation d'énergie nécessite une évaluation minutieuse pendant la phase de conception. La production de vapeur isotherme nécessite une énergie électrique massive. Faire bouillir de l’eau est intrinsèquement gourmand en énergie. Les systèmes adiabatiques utilisent beaucoup moins d’électricité pour le processus d’atomisation lui-même. Cependant, ils augmentent la charge de chauffage des installations. Le processus d'évaporation refroidit l'air. Le système CVC doit consommer de l’énergie pour réchauffer cet air jusqu’au point de consigne requis, déplaçant ainsi la charge énergétique de l’humidificateur vers la chaudière.
Les ioniseurs utilisent la physique des décharges corona pour neutraliser activement l’électricité statique. Le système applique une haute tension à des broches d'émetteur pointues en tungstène ou en silicium. Ce champ électrique intense détruit les molécules d’air proches. Il crée un nuage dense d’ions positifs et négatifs dans l’air. Actif La génération d’ions constitue une méthode immédiate et hautement contrôlée d’élimination de l’électricité statique. Son fonctionnement ne dépend pas de l’humidité ambiante ou de la conductivité de la surface.
Le système doit délivrer physiquement ces ions à la surface chargée pour être efficace. Les ventilateurs soufflants propulsent le nuage d’ions sur les postes de travail et les bancs d’assemblage. L'air comprimé pousse les ions à travers des buses spécialisées pour des applications précises à l'intérieur des machines. Lorsque les ions atteignent le matériau chargé, celui-ci attire naturellement la polarité opposée. Un film plastique chargé positivement attire les ions négatifs du nuage. La surface se neutralise instantanément, stoppant le risque statique à la source.
Les ioniseurs offrent une précision extrême exactement là où vous en avez besoin. Vous pouvez éliminer l’électricité statique au point exact de friction ou de séparation. Montez une barre ionisante directement sur un rouleau de bande à grande vitesse. Placer un ventilateur ionisant face à un poste d'assemblage manuel de composants. Installez des buses ponctuelles à l’intérieur d’un bol vibrant. Cette approche ciblée neutralise les charges avant qu'elles ne puissent causer des dommages latents, choquer un opérateur ou attirer des particules en suspension dans l'air.
La compatibilité avec les salles blanches représente un avantage majeur pour la fabrication avancée. Les ioniseurs n’introduisent aucune humidité dans l’environnement. Ils ne présentent aucun risque de croissance microbienne ou de contamination d’origine hydrique. Ils ne provoquent pas de poussière minérale. Cela en fait la norme absolue pour les environnements ISO de classe 1 à 5. Ils sont également obligatoires dans les salles ultra-sèches utilisées pour la fabrication des batteries lithium-ion, où toute introduction d’humidité est strictement interdite et ruine le produit.
Les ioniseurs localisés sont confrontés à des limitations spatiales strictes. Leur portée efficace est très limitée. Un ventilateur ionisant standard ne peut couvrir qu'une zone de trois pieds sur un établi. Une barre ionisante doit se trouver à quelques centimètres de la bande en mouvement pour rester efficace. Ils n’assurent pas une protection à l’échelle de l’établissement. Les matériaux se déplaçant entre les zones ionisées sur des chariots ou des convoyeurs restent vulnérables à l'accumulation de charges.
Les réalités de la maintenance exigent le strict respect des programmes de nettoyage. Les broches émettrices se dégradent avec le temps en raison de la haute tension. Le champ électrique attire les contaminants moléculaires en suspension dans l'air, provoquant une accumulation de silice sur les pointes des broches. Cette accumulation blanche isole la broche et réduit considérablement la production d’ions. Un nettoyage régulier à l'alcool isopropylique est obligatoire. Vous devez également effectuer un étalonnage absolu à l’aide de moniteurs à plaques chargées. Les ioniseurs non calibrés peuvent devenir déséquilibrés et charger activement les surfaces au lieu de les neutraliser.
La décharge corona génère des traces d’ozone comme sous-produit. L'ozone est un gaz toxique et réactif qui dégrade le caoutchouc, les plastiques et la santé respiratoire humaine. Les systèmes ioniques modernes atténuent ce risque grâce à une ingénierie avancée. Ils utilisent des matériaux émetteurs optimisés comme le silicium monocristallin. Ils fonctionnent à des fréquences élevées spécifiques pour maintenir la génération d'ozone bien en dessous des limites d'exposition autorisées par l'OSHA, garantissant ainsi la sécurité de l'opérateur.

L’humidification agit comme une vaste mesure préventive. Il modifie l’environnement physique pour empêcher la formation de charges. Les ioniseurs agissent comme une mesure réactive ciblée. Ils neutralisent les charges immédiatement après leur formation à des points de friction spécifiques. Votre choix dépend entièrement des défauts spécifiques que vous devez éliminer. Un contrôle environnemental étendu fonctionne mieux pour les problèmes au niveau macro dans les grands espaces.
Cartographier la solution technologique au défaut spécifique. Si les opérateurs subissent des chocs en marchant sur le sol, l’humidification résout le problème à l’échelle de la pièce. Si l’attraction de la poussière au niveau macro détruit les finitions de la peinture automobile, le contrôle de l’humidité aide les particules à se déposer dans l’air. Si l'ESD au niveau micro endommage les plaquettes semi-conductrices à l'intérieur d'un outil, vous avez besoin d'ioniseurs. Si la manipulation à grande vitesse de la bande génère des charges localisées massives qui déchirent le film, les barres ionisantes assurent la neutralisation rapide nécessaire.
Souvent, les installations nécessitent une approche hybride pour obtenir un contrôle total. Ils maintiennent une base de référence de 45 % d'humidité relative en utilisant de la vapeur centralisée pour empêcher l'accumulation générale d'électricité statique et protéger les opérateurs. Ils déploient ensuite des soufflantes et des barres ionisantes ciblées sur des points spécifiques à forte friction à l’intérieur des machines. Cette combinaison en couches garantit une protection complète à toutes les étapes de fabrication, de la réception des matières premières à l'emballage final.
La mise à l’échelle de ces solutions nécessite une planification minutieuse des installations. L’agrandissement d’un système d’humidification centralisé implique souvent d’importantes rénovations mécaniques. Vous devez améliorer les capacités de la CTA, installer de nouveaux conduits en acier inoxydable et acheminer les conduites d'eau RO à travers l'usine. Cela nécessite des temps d’arrêt planifiés et une coordination approfondie des entrepreneurs. Cependant, une fois installée, l’ajout d’une nouvelle ligne de production dans l’espace conditionné ne nécessite aucun équipement de contrôle statique supplémentaire.
Le déploiement évolutif des ioniseurs offre une flexibilité physique bien plus grande. Vous pouvez installer une nouvelle barre ionisante ou un nouveau ventilateur en quelques minutes sans modifier l'infrastructure de l'installation. Ils nécessitent simplement une alimentation électrique standard ou une goutte d’air comprimé. Cela les rend idéaux pour les configurations de production à évolution rapide ou les salles blanches modulaires. Le compromis implique une mise à l’échelle de la maintenance. L'ajout de cinquante ioniseurs signifie l'ajout de cinquante nouveaux actifs qui nécessitent un nettoyage mensuel des broches et un étalonnage trimestriel de la balance.
La gestion de l'électricité statique nécessite des solutions structurelles adaptées à votre environnement de fabrication spécifique. S'appuyer sur des systèmes CVC standards rend votre atelier de production vulnérable aux variations saisonnières et aux risques liés à l'air sec. Pour optimiser le rendement et protéger les équipements sensibles, prenez les mesures suivantes :
Vérifiez les niveaux d'humidité relative de votre installation pendant les mois d'hiver pour identifier les vulnérabilités spécifiques à l'air sec.
Cartographiez les zones à forte friction sur vos lignes de production où la charge triboélectrique est la plus sévère.
Installez des barres ionisantes ciblées ou des souffleurs à des points de friction spécifiques pour neutraliser instantanément les charges.
Mettez en œuvre une filtration de l’eau RO/DI si vous choisissez l’humidification adiabatique pour éviter la contamination minérale.
Établissez un programme d'étalonnage strict pour tous les équipements de contrôle statique afin de garantir des performances continues et équilibrées.
R : La norme de l’industrie vise une humidité relative comprise entre 45 % et 55 %. Cette gamme fournit suffisamment d'humidité pour créer un film conducteur sur les surfaces. Il permet aux charges statiques de se dissiper progressivement sans introduire de risques de condensation ou d'oxydation sur les machines sensibles.
R : Non. Les systèmes CVC standard sont principalement conçus pour le contrôle de la température. Les cycles de chauffage réduisent considérablement l’humidité relative, tandis que les cycles de refroidissement éliminent l’humidité de l’air. Une infrastructure d’humidification dédiée est nécessaire pour maintenir des niveaux d’humidité précis à des fins de contrôle statique.
R : L’air hivernal retient très peu d’humidité. Lorsque les installations aspirent de l’air froid à l’intérieur et le réchauffent, l’humidité relative chute considérablement, souvent en dessous de 20 %. Cet air sec empêche les charges statiques de se dissiper naturellement, provoquant une accumulation de tension et une décharge sous forme de chocs douloureux.
R : Non. Les ioniseurs utilisent la haute tension pour décomposer les molécules d’air en ions positifs et négatifs. Ils n'utilisent pas d'eau et ne modifient pas l'humidité ambiante. Cela les rend idéaux pour les salles blanches strictes et les salles sèches où l’introduction d’humidité est interdite.
R : L’utilisation d’eau du robinet non traitée dans les humidificateurs atomisants provoque une poussière minérale. Le système atomise le calcium et le magnésium dans l'air. Lorsque l’eau s’évapore, une fine poussière minérale blanche se dépose sur les équipements, contaminant les salles blanches et endommageant les produits sensibles.
R : Les broches émettrices nécessitent généralement un nettoyage tous les 30 à 90 jours. La haute tension attire les particules en suspension dans l'air, provoquant une accumulation de silice sur les broches. Cette accumulation isole les pointes, réduisant la production d’ions et pouvant potentiellement déséquilibrer le système.
