
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-11 Origine : Site


La charge statique représente une menace invisible dans la fabrication de semi-conducteurs, l’assemblage de dispositifs médicaux et la production de produits électroniques avancés. Les équipements d'ionisation non vérifiés donnent un faux sentiment de sécurité dans l'usine. Les ioniseurs industriels se dégradent avec le temps en raison de l’usure inévitable des broches de l’émetteur et de la contamination de l’environnement. Sans vérification rigoureuse, un ioniseur déséquilibré charge activement les conducteurs isolés et les isolants requis par le processus. Cette charge involontaire provoque une perte de rendement catastrophique, une surcharge électrique latente (EOS) et des défauts de décharge électrostatique (ESD) qui compromettent la fiabilité du produit.
La vérification standardisée des performances est une exigence fondamentale du contrôle qualité. S'appuyer sur des hypothèses concernant la fonctionnalité des équipements expose les chaînes de fabrication à de graves risques. Ce guide détaille les procédures techniques, les exigences en matière d'équipement et les cadres standard de l'industrie requis pour exécuter un projet conforme. Test d'équilibre ionique et évaluation du temps de décroissance. La mise en œuvre de ces protocoles garantit que votre infrastructure de contrôle statique fonctionne exactement comme prévu.
L'emplacement du test est essentiel : les performances doivent être mesurées sur la surface de travail réelle où se trouvent les composants sensibles à l'électricité statique, et non directement au niveau des points émetteurs de l'ioniseur.
Métriques standardisées : un test d'équilibre ionique conforme (mesure de la tension de décalage) et un test de temps de décroissance (efficacité de neutralisation) doivent être conformes aux normes industrielles telles que ANSI/ESD STM3.1.
Précision de l'équipement : alors que les compteurs de terrain portables offrent des contrôles rapides, les environnements critiques nécessitent un moniteur à plaque chargée (CPM) calibré pour des données précises et vérifiables.
Vérification continue ou vérification périodique : se fier uniquement à l'étalonnage annuel est une stratégie à haut risque ; l'établissement d'un calendrier de vérification périodique de routine, parfois aussi fréquent que le début de chaque quart de travail, est obligatoire pour la protection du rendement.
La définition des exigences de base pour un système d'ionisation fonctionnel commence par la compréhension des limites de la mise à la terre traditionnelle. Les techniques de mise à la terre standard neutralisent efficacement les matériaux conducteurs et le personnel. Vous pouvez mettre à la terre un technicien avec un bracelet et mettre à la terre un établi avec un tapis dissipatif. Cependant, les isolateurs requis par le processus ne peuvent pas être mis à la terre. Les électrons ne circulent pas librement sur les surfaces isolantes.
Les lignes de fabrication dépendent fortement de ces isolateurs. Pensez aux fixations en plastique retenant les cartes de circuits imprimés, aux substrats en verre dans la fabrication d'écrans, aux composants en céramique dans les appareils RF et aux tubes en téflon dans les systèmes d'administration de produits chimiques. La seule méthode efficace pour neutraliser la charge statique sur ces matériaux est l’ionisation de l’air. Le succès signifie fournir un nombre égal d’ions positifs et négatifs pour neutraliser des matériaux spécifiques dans un délai ciblé.

La physique de l’équilibre ionique dicte la sécurité de l’environnement de travail. Un ioniseur fonctionnant correctement produit un rapport égal d’ions positifs et négatifs. Lorsque les broches de l'émetteur se dégradent, sont contaminées ou subissent des fluctuations de l'alimentation électrique, ce rapport est faussé. Un déséquilibre crée une tension de décalage dans l'air ambiant.
Au lieu de neutraliser l’électricité statique, l’ioniseur déséquilibré induit une charge sur les isolants proches et les conducteurs isolés. L'équipement se transforme effectivement en générateur statique. Il endommage activement les composants mêmes qu’il a été installé pour protéger. Un ioniseur très déséquilibré soufflant sur un appareil flottant peut facilement induire des centaines de volts, conduisant à un événement ESD immédiat au moment où l'appareil touche une surface mise à la terre.
Le temps de décroissance mesure l’efficacité de neutralisation du système d’ionisation. Nous la définissons comme la durée nécessaire pour réduire une charge statique connue sur une distance spécifique. Les normes industrielles mesurent généralement le temps nécessaire pour dissiper une charge de 1 000 V à 100 V. Cela représente une réduction de 90 % de la tension initiale.
Des temps de désintégration rapides indiquent une production robuste et importante d’ions atteignant la zone cible. Des temps de décroissance lents suggèrent un flux d'air inadéquat, une distance excessive par rapport à la cible ou des broches d'émetteur très usées. Si votre temps de désintégration est trop lent, un composant sensible à l'électricité statique peut traverser la zone ionisée avant d'être complètement neutralisé, transportant une charge mortelle jusqu'à l'étape d'assemblage suivante.
Les normes régissant le contrôle statique fournissent les cadres nécessaires pour évaluer les performances des équipements. Ces normes séparent les tests en deux catégories distinctes pour garantir à la fois la capacité initiale et la fiabilité continue.
Cadre standard |
Objectif principal |
Fréquence d'exécution |
Exigence d'équipement |
|---|---|---|---|
Qualification (ANSI/ESD STM3.1) |
Validation initiale rigoureuse des équipements avant déploiement ou après réparations majeures. Établit les performances de base. |
Une fois lors de l’installation ou après une modification/réparation matérielle importante. |
Moniteur à plaque chargée (CPM) de qualité laboratoire dans des conditions environnementales contrôlées. |
Vérification périodique (ANSI/ESD TR53) |
Des contrôles de conformité continus et de routine sont effectués dans l'usine pour garantir que l'équipement maintient des performances qualifiées. |
Quotidien, hebdomadaire, mensuel ou trimestriel en fonction du plan de contrôle ESD et de l'évaluation des risques de l'installation. |
CPM calibré ou appareil de mesure de terrain portatif approuvé avec une plaque isolée amovible. |
Le respect de ces cadres est nécessaire pour les audits de conformité et l’assurance qualité. Les installations qui ne parviennent pas à documenter leurs processus de vérification conformément à ces normes échouent régulièrement aux audits externes. Plus important encore, ils subissent des baisses de rendement inexpliquées parce que leur programme de contrôle statique n'existe que sur papier, pas dans la pratique.
Des tests précis nécessitent un matériel spécialisé conçu spécifiquement pour la mesure électrostatique. Utiliser le mauvais outil pour le travail garantit des données erronées. Il masque les vulnérabilités du programme de contrôle statique et donne un faux sentiment de sécurité aux opérateurs et à la direction.
Le matériel requis pour des tests précis se divise en deux catégories principales. Chacun remplit une fonction opérationnelle spécifique. Comprendre les compromis conceptuels entre eux dicte l’intégrité de votre protocole de test.
Les mesureurs de champ portables équipés de plaques d'équilibrage d'ions amovibles conviennent parfaitement aux contrôles ponctuels rapides et quotidiens. Ils permettent aux opérateurs de vérifier rapidement les fonctionnalités de base au début d'un quart de travail sans perturber la production. Un technicien peut parcourir la ligne, maintenir le compteur dans le flux d'air ionisé et confirmer que l'unité produit les deux polarités. Cependant, ils manquent de la précision nécessaire aux audits formels. La capacité d'un compteur portatif varie en fonction de la façon dont l'opérateur le tient, ce qui affecte directement la lecture du temps de décroissance.
Un moniteur de plaque chargée (CPM) reste la norme non négociable pour la qualification formelle. Un CPM comporte une plaque conductrice isolée standardisée avec une capacité connue, généralement exactement 20 picofarads (pF). Il contient des alimentations haute tension intégrées et des circuits de synchronisation précis. Cela élimine l’erreur humaine du processus de mesure. Lorsqu'un CPM enregistre un temps de décroissance de 2,4 secondes, vous pouvez être sûr que les données sont absolues et reproductibles.
L’utilisation d’un équipement strictement calibré est une condition fondamentale pour une collecte de données précise. Les instruments de test dérivent avec le temps en raison de facteurs environnementaux, des fluctuations de température et du vieillissement des composants. L’utilisation d’un CPM ou d’un compteur de champ non calibré introduit un risque énorme dans l’environnement de production.
Les appareils non calibrés donnent souvent de fausses passes. Ils peuvent indiquer qu’un ioniseur est parfaitement équilibré alors qu’il génère en réalité des tensions de décalage dangereuses. Établissez un calendrier d’étalonnage annuel strict pour tous les équipements de test électrostatique. Acheminez ces appareils vers des laboratoires tiers certifiés qui fournissent des certificats d'étalonnage traçables par le NIST pour maintenir l'intégrité des mesures.
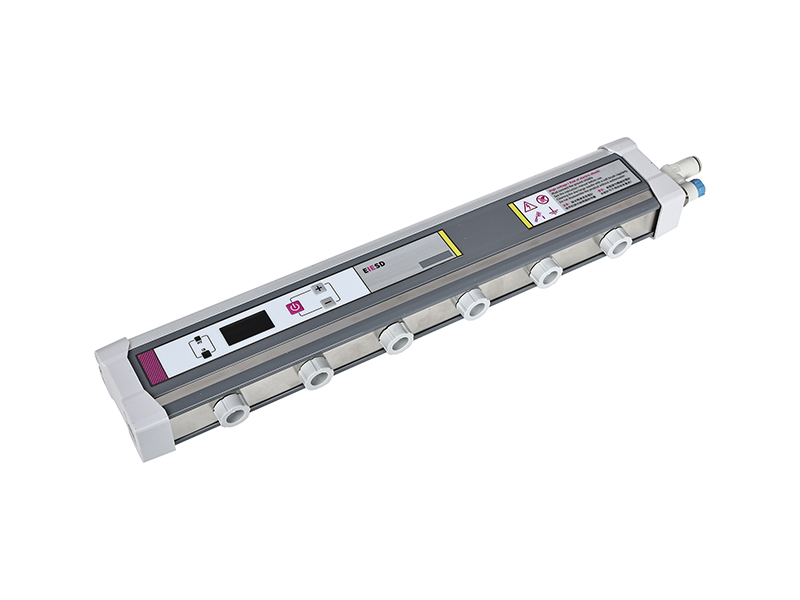
L’exécution d’une mesure précise de tension de décalage nécessite le strict respect des étapes procédurales. S'écarter de ces étapes introduit des variables environnementales qui corrompent la lecture finale. Vous devez contrôler l'environnement de test pour obtenir des données exploitables.
La phase de configuration dicte la validité de l’ensemble du test. La règle la plus importante est le positionnement. Placez la plaque conductrice isolée du CPM à l'emplacement exact du processus sensible à l'électricité statique. Il s'agit de la véritable surface de travail où résident les composants. Si vous assemblez des PCB sur une paillasse, placez la plaque à plat sur la paillasse.
Ne placez jamais la plaque de test directement devant les points de soufflage ou d’émetteur. Les tests trop proches de la source fournissent des lectures artificiellement parfaites qui ne reflètent pas la réalité du champ électrostatique au niveau du produit. Assurez-vous que la zone de test est exempte d’isolants inutiles. Retirez les pochettes de documentation en plastique, les outils manuels non mis à la terre et les rubans adhésifs standards de l'environnement immédiat. Ces objets projettent leurs propres champs électriques et déformeront la lecture locale.
Une fois l’équipement correctement positionné, lancez la séquence de mesure. Suivez attentivement ces étapes procédurales pour garantir des résultats reproductibles entre différents techniciens et équipes.
Allumez l'ioniseur et laissez-le fonctionner pendant au moins cinq minutes. Cela établit un flux d'air stable et permet au nuage d'ionisation d'atteindre l'équilibre dans l'espace de travail.
Allumez le CPM ou le mesureur de terrain portable. Si vous utilisez des outils de vérification portables, assurez-vous que l'appareil est commuté sur le mode IB (Ion Balance) spécifique. Le mode de tension de champ standard ne donnera pas de résultats corrects.
Mettez à la terre la plaque conductrice isolée pour éliminer toute charge résiduelle. La plupart des CPM disposent d'un bouton de mise à zéro dédié qui court-circuite la plaque à la masse en interne.
Retirez la connexion à la terre de la plaque. Laissez la plaque flotter et interagir avec l’air ionisé.
Observez l'accumulation de tension sur l'écran du compteur sur une période définie. Observez les fluctuations pendant 30 à 60 secondes.
Enregistrez les lectures de tension de crête. Notez les oscillations de tension maximales positives et négatives pendant la fenêtre d’observation.
L'évaluation des données enregistrées nécessite de comparer la tension de décalage aux références standard de l'industrie. Les tolérances acceptables dépendent fortement de la sensibilité des composants manipulés dans cette zone spécifique. Vous devez aligner vos critères de réussite/échec sur le plan de contrôle ESD spécifique de votre installation.
Environnement de fabrication |
Sensibilité des composants |
Tolérance de tension de décalage acceptable |
|---|---|---|
Assemblée générale de l'électronique |
CI standards, composants passifs robustes |
< ±50 V |
Emballage avancé de semi-conducteurs |
Microprocesseurs très sensibles, manipulation de puces nues |
< ±35V |
Environnements ESD de classe 0 |
Têtes MR, composants RF ultra-sensibles, réticules |
< ±10 V à ±20 V |
Toute lecture dépassant le seuil établi nécessite une maintenance immédiate ou le remplacement de l'unité d'ionisation. Ne laissez pas la production se poursuivre sous un ioniseur déséquilibré. Le coût de quelques minutes d’arrêt pour nettoyer les broches des émetteurs est négligeable par rapport au coût de la mise au rebut d’un lot d’assemblages de grande valeur.
Alors que l'équilibre garantit que l'ioniseur ne cause pas de dommages, le temps de décroissance prouve que l'ioniseur remplit réellement la fonction prévue. La mesure de l’efficacité de la neutralisation nécessite de charger la plaque de test et de chronométrer la dissipation. Cela prouve que les ions atteignent la cible avec une densité suffisante pour effectuer le travail.
La procédure standard nécessite de mesurer indépendamment le temps de décroissance des charges positives et négatives. Commencez par utiliser l'alimentation interne du CPM pour charger la plaque isolée à +1 000 V. Une fois la charge stabilisée sur l'écran, déclenchez la minuterie. Mesurez le temps exact qu'il faut pour que la tension descende jusqu'à +100 V. Enregistrez cette valeur.
Ensuite, inversez la polarité. Chargez la plaque à -1000V et mesurez le temps nécessaire pour descendre à -100V. Les deux temps doivent se situer dans les limites acceptables définies par le plan de contrôle ESD de votre installation. Des écarts significatifs entre les temps de décroissance positive et négative indiquent une grave dégradation des broches de l'émetteur sur une polarité spécifique. Par exemple, si la décroissance positive est de 2 secondes mais que la décroissance négative est de 8 secondes, les broches de l'émetteur négatif sont probablement fortement contaminées par du dioxyde de silicium.
L’efficacité de la neutralisation n’existe pas en vase clos. Cela dépend fortement de la distance physique et du flux d’air environnemental. Les temps de décroissance optimaux se produisent généralement entre 6 pouces et 42 pouces de l’unité d’ionisation. Au-delà de 42 pouces, la concentration en ions diminue considérablement. Cela conduit à des temps de décroissance exponentiellement plus longs qui peuvent ne pas répondre aux exigences du processus.
Comprendre l’impact de l’infrastructure des installations sur Voie de livraison des ions . Le flux d'air laminaire dans les salles blanches peut éloigner les ions de la surface cible si l'ioniseur est mal orienté. Les courants d'air croisés CVC peuvent disperser le nuage d'ionisation avant qu'il n'atteigne la paillasse. Les obstructions physiques telles que les étagères, les gros équipements de test ou même les bacs de produits empilés empêchent les ions d'atteindre entièrement la surface de travail. Testez toujours avec le banc configuré exactement tel qu’il est pendant la production active.
Même avec un équipement calibré, des erreurs de procédure peuvent rendre les données de test inutiles. Les techniciens doivent comprendre les points de défaillance courants pour garantir une vérification précise. De mauvaises données sont pires que l’absence de données, car elles engendrent une fausse confiance.
Les tests directement au niveau des points émetteurs restent le point de défaillance le plus courant dans la vérification de l'ionisation. La physique de l’ionisation de l’air implique une recombinaison rapide. Les ions positifs et négatifs s’attirent naturellement. Ils se recombinent en molécules d'air neutres peu de temps après avoir quitté les broches émettrices.
Un test trop proche du ioniseur ignore cet effet de recombinaison. Il en résulte des données faussement optimistes. Vous pouvez mesurer un équilibre parfait et un temps de décroissance ultra-rapide à un pouce du ventilateur, mais la surface de travail réelle à trois pieds ne reçoit aucune ionisation. La seule mesure qui compte est le volume d’ions qui survivent avec succès au voyage jusqu’à la surface de travail réelle pour neutraliser le produit.
Une mauvaise mise à la terre de l’équipement de test fausse considérablement les résultats. Si le châssis CPM n'est pas solidement connecté à une terre d'installation connue, la tension de référence flotte. Cela rend les mesures totalement inexactes. Vérifiez toujours la connexion à la terre de votre équipement de test avant de lancer une séquence.
De plus, la présence d’isolants hautement chargés à proximité de la zone de test crée des interférences environnementales. Une poubelle en plastique standard, un rouleau de ruban Kapton ou une bouteille en plastique compressible pour produits chimiques positionnée trop près de la plaque CPM projettera son propre champ électrique. Ce champ domine les ions et amène le compteur à enregistrer une fausse tension de décalage. Débarrassez la zone de test de tous les isolants non essentiels.
Le technicien effectuant le test introduit une variable significative. Le corps humain agit comme un condensateur, capable de stocker et de projeter une charge statique. Si un technicien non mis à la terre se penche sur le CPM pendant un test, sa capacité corporelle interfère avec les lectures. Le compteur mesurera la charge sur les vêtements du technicien plutôt que l'équilibre de l'ioniseur.
Atténuez ce risque en appliquant des protocoles stricts de mise à la terre du personnel pendant les tests. Les techniciens doivent porter des bracelets antistatiques correctement testés et mis à la terre, ainsi que des blouses antistatiques. Ils doivent également maintenir une distance d’au moins 12 à 18 pouces de la plaque isolée pendant que la mesure est activement enregistrée. Prenez du recul, laissez le compteur se stabiliser et enregistrez la véritable lecture environnementale.
Les tests ne sont que la phase de diagnostic. Les données que vous collectez doivent conduire à une stratégie de maintenance efficace. Différentes cadences de maintenance entraînent des coûts opérationnels et des profils de risque distincts. Vous devez aligner votre stratégie sur vos réalités de production.
Déterminez le calendrier de maintenance approprié en évaluant le coût de la main-d’œuvre des tests par rapport au risque financier de perte de rendement. Les lignes de semi-conducteurs à grand volume ne peuvent pas se permettre un seul changement d’ionisation déséquilibrée. Un échec justifie ici des tests quotidiens ou une surveillance automatisée. Les zones d'assemblage à faible risque manipulant des composants robustes peuvent fonctionner en toute sécurité grâce à une vérification trimestrielle.
Comparez les coûts opérationnels des tests manuels basés sur un calendrier avec les dépenses en capital nécessaires pour passer à des systèmes de surveillance avancés. Payer un technicien pour qu'il se déplace chaque matin avec un CPM représente des centaines d'heures de travail par an. La mise à niveau de votre infrastructure peut présenter un coût initial plus élevé, mais offre une stabilité à long terme.
De nombreuses installations modernes passent des tests manuels basés sur un calendrier au déploiement d'ioniseurs avec des systèmes d'alarme et de surveillance de l'équilibre intégrés et continus. Ces unités intelligentes mesurent en permanence leur propre tension de décalage. Ils déclenchent des alarmes visuelles ou sonores s’ils s’écartent des spécifications. Cela élimine les coûts de main-d'œuvre associés aux contrôles quotidiens manuels et fournit une notification immédiate en cas de panne.
Cependant, si une surveillance continue n'est pas disponible, les environnements hautement critiques imposent souvent une surveillance continue. test d’équilibre ionique au début de chaque quart de travail. S'appuyer sur des contrôles mensuels ou trimestriels dans un environnement de classe 0 expose le produit à des risques inacceptables entre les cycles de vérification. Si un ioniseur tombe en panne le lendemain d'un contrôle trimestriel, vous traiterez trois mois de produit défectueux avant de découvrir le problème.
Les échecs des tests dictent directement les actions de maintenance. L’échec d’un test de tension de décalage ou l’expérience de temps de décroissance prolongés est le principal indicateur que les points émetteurs nécessitent une attention immédiate. Dans la plupart des environnements industriels, le dioxyde de silicium s'accumule sur les pointes des broches émettrices en tungstène ou en titane. Cela apparaît comme une accumulation blanche et croustillante.
Cette accumulation isole la broche. Il supprime la décharge corona et fausse la production d’ions. Mettez en œuvre des protocoles de nettoyage spécialisés à l’aide de tampons approuvés pour salle blanche et d’alcool isopropylique à 99 % pour éliminer cette contamination. Frottez les épingles doucement mais fermement pour éliminer les dépôts durcis. Lorsque le nettoyage ne rétablit plus des temps de décroissance acceptables, les broches émettrices se sont physiquement érodées. Ils perdent leur pointe acérée et deviennent émoussés. À ce stade, ils nécessitent un remplacement complet pour restaurer l'unité aux spécifications d'usine.
Vérifiez immédiatement votre programme actuel de vérification de l’ionisation pour vous assurer qu’il est conforme aux risques de production réels et aux normes de l’industrie.
Procurez-vous des moniteurs à plaques chargées étalonnés pour votre équipe d'assurance qualité afin de remplacer le recours à des outils de contrôle ponctuels non calibrés ou portables pour les audits formels.
Établissez un protocole strict et documenté pour le nettoyage des broches d'émetteur à l'aide de solvants et de tampons approuvés, en fonction des données de défaillance collectées lors des tests de routine.
Formez tous les techniciens d'étage à la physique de l'ionisation de l'air, en insistant sur l'importance cruciale de garder le chemin du flux d'air dégagé de toute obstruction physique.
R : La tension de décalage acceptable dépend entièrement du plan de programme de contrôle ESD spécifique à votre installation et de la sensibilité des composants manipulés. La fabrication d'électronique générale accepte souvent ±50 V. Cependant, les environnements hautement critiques manipulant des appareils sensibles de classe 0 nécessitent généralement des tensions de décalage maintenues étroitement entre ±10 V et ±35 V.
R : La fréquence des tests varie selon les exigences. Les tests de qualification ont lieu lors de l’installation initiale ou après des réparations majeures. Une vérification périodique (ANSI/ESD TR53) est généralement effectuée trimestriellement ou semestriellement pour assurer la conformité. Cependant, les lignes de fabrication critiques nécessitent souvent des contrôles ponctuels quotidiens ou par équipe pour garantir une protection continue contre les dommages statiques.
R : La balance ionique (tension de décalage) mesure le rapport entre les ions positifs et négatifs produits ; un déséquilibre crée une charge statique dangereuse. Le temps de décroissance mesure la vitesse de neutralisation statique, en particulier le temps nécessaire pour réduire une charge connue (par exemple, 1 000 V à 100 V) sur une distance spécifique.
R : Un mesureur de champ standard ne peut à lui seul mesurer l’équilibre ionique. Il nécessite un ensemble de plaques conductrices isolées amovibles pour capturer les ions. De plus, le compteur doit être spécifiquement réglé sur le mode IB (Ion Balance) pour mesurer avec précision la tension de décalage plutôt que la charge de surface standard.
R : Un ioniseur peut produire un rapport d’ions parfaitement équilibré mais ne parvient pas à fournir suffisamment de volume à la cible. Les causes incluent une faible vitesse du ventilateur, une distance excessive par rapport à la surface de travail, des obstructions physiques bloquant le flux d'air ou des broches d'émetteur émoussées et usées qui suppriment la génération globale d'ions.
R : ANSI/ESD STM3.1 est la méthode de test standard de l'industrie pour évaluer les performances des systèmes d'ionisation de l'air utilisés pour neutraliser les charges statiques. Il définit les procédures précises de qualité laboratoire et les exigences en matière d'équipement (comme l'utilisation d'un moniteur à plaque chargée) nécessaires à la qualification formelle des ioniseurs.
