
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-11 Origine : Site


Les systèmes de contrôle statique industriels ne fonctionnent pas indéfiniment à leur efficacité maximale. Les facteurs environnementaux ambiants dégradent inévitablement leur production au fil du temps. À mesure que les particules s’accumulent sur l’équipement, la décharge électrique corona s’affaiblit. Cela conduit à une neutralisation statique inadéquate sur toute votre ligne de production. Vous êtes alors confronté à des risques accrus de décharges électrostatiques, de bourrages de matériaux et de contamination des produits. Les temps d'arrêt imprévus perturbent l'ensemble de vos opérations. Mettre en œuvre une approche rigoureuse et standardisée L’entretien des barres ionisantes est essentiel pour restaurer les performances de base. Cibler spécifiquement la contamination des aiguilles émettrices prolonge la durée de vie des équipements et maintient les rendements des processus. Nous devons lutter de manière proactive contre cette dégradation. S'appuyer sur un dépannage réactif garantit des pertes de production. Un protocole de maintenance structuré élimine ces inefficacités cachées et assure le bon fonctionnement de votre atelier de fabrication.
La dégradation des performances est inévitable : la poussière, les huiles en suspension dans l'air et la silice gravitent naturellement vers les aiguilles émettrices haute tension, isolant les pointes et réduisant considérablement la production d'ions.
La validation est obligatoire : les inspections visuelles sont insuffisantes ; L'efficacité de la maintenance doit être vérifiée à l'aide de compteurs de champ statiques ou de moniteurs à plaques chargées pour garantir que les temps d'équilibre et de décroissance respectent les tolérances opérationnelles.
La méthodologie est importante : L'utilisation de solvants de nettoyage ou d'outils abrasifs incorrects peut endommager de manière permanente les points émetteurs en tungstène ou en titane, nécessitant un remplacement prématuré.
Sécurité et clarté EHS : Il est essentiel de distinguer l’élimination de l’électricité statique industrielle des rayonnements ionisants nocifs pour garantir la confiance et la conformité des opérateurs.
La planification préventive réduit les coûts : la transition d'un dépannage réactif à un cadre de maintenance planifiée minimise les interruptions de production et stabilise les environnements de contrôle statiques.
Table des matières
La haute tension appliquée aux broches de l'émetteur fournit une immense énergie électrique. Cette énergie éloigne les électrons des molécules d’air environnantes. Le processus crée les paires d’ions nécessaires à la neutralisation statique. Ces ions inondent l'atmosphère immédiate. Ils recherchent des charges opposées sur les âmes en mouvement ou sur les pièces d'assemblage. La neutralisation se produit instantanément lorsque les ions entrent en contact avec des surfaces chargées. La génération continue de ces ions repose entièrement sur un point émetteur pointu. La géométrie pointue concentre le champ électrique. Il permet à la tension de dépasser la rigidité diélectrique de l'air. Nous devons clarifier la terminologie entourant ce processus. Les décharges corona électriques industrielles diffèrent complètement des rayonnements à haute énergie. Les organismes de santé surveillent les rayons X et les rayons gamma. Ces formes altèrent les cellules humaines. Un La barre ionisante divise simplement électriquement les molécules d’air. Il ne présente aucun risque de rayonnement. Aborder cette distinction résout les idées fausses courantes en matière d’environnement, de santé et de sécurité (EHS). Les opérateurs ont souvent peur des équipements qu’ils ne comprennent pas. L'éducation élimine cette peur et encourage un bon entretien.
Différentes méthodes de fourniture d’énergie affectent la façon dont ces ions sont générés. Les systèmes à courant alternatif (AC) envoient des tensions positives et négatives sur la même broche. Les systèmes à courant continu (DC) consacrent des broches spécifiques aux charges positives ou négatives. Les systèmes DC pulsés alternent ces charges à des fréquences programmables. Chaque méthode crée un champ corona distinct. La netteté physique de l’aiguille en tungstène ou en titane dicte l’efficacité de ce champ. Un rayon microscopique à la pointe assure une concentration maximale du champ. Lorsque cette géométrie reste intacte, l’alimentation fonctionne à charge minimale. Le système génère facilement des millions d’ions par seconde. Le maintien de cette géométrie pointue est la base même de l’entretien du contrôle statique.
Les champs à haute tension agissent comme des aimants pour les particules en suspension dans l’air. Nous appelons cela l’effet précipitateur électrostatique. Les aiguilles émettrices attirent constamment les débris microscopiques de l’environnement. La poussière de carbone provenant des machines se dépose directement sur les broches. Les aérosols de fabrication recouvrent les pointes métalliques pointues. L'humidité induit une oxydation rapide sur les surfaces exposées. Cette accumulation a un impact physique sur la pointe de l’aiguille au fil du temps. Cela atténue le champ électrique concentré. Un champ émoussé empêche la création efficace de paires d’ions. Le volume total des ions générés diminue considérablement. La couche isolante oblige l’alimentation électrique à travailler plus fort. Il tente de faire passer la tension à travers la croûte de saleté. Finalement, la décharge corona s’effondre complètement.
Différentes industries sont confrontées à des défis de contamination uniques. La fabrication des plastiques libère des agents glissants vaporisés. Ces agents forment un film transparent et collant sur les émetteurs. La transformation du papier remplit l’air de fibres de cellulose. Ces fibres comblent l'espace entre la broche et le boîtier de masse. L’assemblage électronique génère des fumées de soudure collantes. Ces fumées cuisent sur les pointes chaudes des émetteurs. Chaque contaminant nécessite des stratégies d'élimination spécifiques. Ignorer cette accumulation conduit à un échec en cascade. Le transformateur d’alimentation surchauffe lorsqu’il tente de vaincre la résistance. Les condensateurs internes se dégradent prématurément. Ce qui commence comme une simple aiguille sale finit par détruire l’ensemble de l’unité matérielle.

Vous devez établir des mesures de performances de base pour votre équipement. Les temps de décharge optimaux déterminent la rapidité avec laquelle les charges se neutralisent. Nous appelons cela le taux de désintégration. Un système sain réduit une charge de 1 000 volts à 100 volts en moins d’une seconde. La tension de décalage mesure l'équilibre ionique global. Une unité fonctionnant correctement produit des ions positifs et négatifs égaux, ce qui entraîne un décalage proche de zéro volt. Un équipement défaillant présente des symptômes opérationnels clairs. Vous remarquerez ces problèmes immédiatement dans l’atelier de production.
Une augmentation des ruptures de bande se produit sur les lignes de transformation à grande vitesse.
Les opérateurs subissent des chocs statiques intempestifs lors de la manutention des matériaux.
Les taux de défauts grimpent rapidement dans les assemblages électroniques sensibles.
La poussière s'accroche obstinément aux produits finis malgré les soufflages d'air.
Les capteurs lisent mal les positions des produits en raison d'interférences statiques.
Ces signes indiquent une grave contamination de l'émetteur. L’inspection visuelle ne révèle pas de dégradation microscopique. Vous avez besoin de données empiriques pour confirmer l’échec. Attendre ces symptômes signifie que vous perdez déjà de l’argent. Une mesure proactive évite ces obstacles à la production. Nous utilisons des métriques spécifiques pour définir un état de réussite ou d'échec pour le matériel de contrôle statique.
Mesure de performances |
Référence d'usine (propre) |
État dégradé (sale) |
Impact opérationnel |
|---|---|---|---|
Temps de décroissance positive (1 000 V à 100 V) |
0,5 à 1,5 seconde |
> 4,0 secondes |
Neutralisation lente, bourrage de matière |
Temps de décroissance négative (-1 000 V à -100 V) |
0,5 à 1,5 seconde |
> 4,0 secondes |
Élimination statique incomplète, attraction de la poussière |
Tension de décalage (équilibre ionique) |
± 10 Volts |
> ± 50 Volts |
Induit une charge sur les composants neutres, dommages ESD |
Zone de couverture efficace |
24 à 36 pouces |
< 12 pouces |
Zones mortes sur le Web de production |
L'entretien de routine repose en grande partie sur des techniques de nettoyage à sec. Vous devez utiliser des brosses statiques spécialisées et non abrasives. Ces brosses éliminent la poussière en toute sécurité. Ils comportent des poils doux et conducteurs conçus pour les équipements haute tension. N'utilisez jamais de brosses en nylon standard. Ils génèrent leurs propres charges statiques lors du frottement. N’utilisez jamais de brosses métalliques en laiton ou en acier. Les poils métalliques rayent les points émetteurs usinés avec précision. Les rayures créent des points d'émission secondaires. Cela déforme le champ corona de manière permanente. Établissez une fréquence stricte pour le brossage à sec. Les environnements industriels lourds nécessitent une intervention quotidienne. Les opérateurs doivent effectuer cette opération à la fin de chaque quart de travail. Les salles blanches nécessitent une attention moins fréquente. Un brossage mensuel suffit généralement dans des environnements hautement filtrés.
Le nettoyage à sec constitue votre première ligne de défense. Il évite l’accumulation de particules lourdes. Cependant, il comporte des limites strictes. Il ne peut pas éliminer les résidus cuits. Il étale simplement des films huileux sur le boîtier. Lors du brossage, effectuez un seul mouvement continu. Balayez parallèlement au boîtier de la barre. N'enfoncez pas les poils directement dans les épingles. Le jabbing désaligne les émetteurs. Les broches mal alignées se dirigent directement vers le canal de terre. Cela déclenche le circuit de défaut d'alimentation. Formez vos opérateurs à traiter les émetteurs comme des instruments de précision et non comme des pièces de machinerie lourde.
Une restauration en profondeur nécessite des protocoles de nettoyage humide spécifiques. Sélectionnez soigneusement les solvants approuvés pour éviter d’endommager l’équipement. Un mélange de 50 % d’alcool isopropylique (IPA) et de 50 % d’eau déminéralisée fonctionne mieux. Cette solution élimine les huiles sans laisser de résidus. L'IPA pure s'évapore trop rapidement. Il laisse derrière lui les contaminants dissous. L'eau ralentit efficacement l'évaporation. L'eau désionisée est absolument essentielle. L'eau du robinet contient du calcium et du magnésium. Ces minéraux restent sur les broches après évaporation. Ils créent des chemins conducteurs dangereux. Ces chemins provoquent un arc électrique à travers le boîtier. Évitez complètement les dégraissants industriels standards. Ils contiennent des tensioactifs lourds. Les tensioactifs laissent des films isolants épais sur les émetteurs. Évitez complètement les nettoyants à base de silicone. Le silicone détruit instantanément l'émission d'ions.
Utilisez des tampons de salle blanche en polyester non pelucheux. Les cotons-tiges laissent derrière eux des fibres microscopiques. Ces fibres s'enflamment dans le champ haute tension. Frottez doucement chaque épingle jusqu'à ce que le métal brille. Faites très attention à la base de la broche. La contamination s'accumule souvent là où la broche rencontre l'enrobage époxy. Si vous laissez de la saleté à la base, elle finira par remonter jusqu'à l'aiguille. Travaillez systématiquement d’un bout à l’autre du logement. Gardez un sac poubelle dédié aux écouvillons sales. Ne réutilisez jamais un écouvillon sur plusieurs broches. La contamination croisée va à l’encontre de l’objectif même du processus de nettoyage en profondeur.
Le nettoyage manuel consomme énormément de travail de maintenance. Les systèmes automatisés offrent une alternative puissante. Certaines unités sont équipées de cartouches de brosses motorisées intégrées. Ces mécanismes balaient les broches à intervalles programmés. Ils parcourent automatiquement toute la longueur du boîtier. Vous devez évaluer soigneusement le retour sur investissement. Les systèmes automatisés nécessitent des dépenses en capital initiales plus élevées. Cependant, ils réduisent considérablement le travail de maintenance manuelle. Ils assurent également une production d’ions parfaitement cohérente dans le temps. Les installations aux prises avec une pénurie de main-d’œuvre en bénéficient grandement. Le compromis est logique pour les installations difficiles d’accès.
Si une unité se trouve à l’intérieur d’un chemin de bande complexe, le nettoyage manuel nécessite un démontage majeur de la machine. L'automatisation permet à la ligne de fonctionner sans interruption. Il évite la dégradation silencieuse qui affecte les systèmes manuels négligés. Tenez compte des facteurs environnementaux avant d’acheter des unités automatisées. Les contaminants très visqueux comme les adhésifs ou les graisses lourdes bloqueront les brosses motorisées. Les systèmes automatisés excellent dans les environnements secs et poussiéreux comme les usines de papier ou les usines textiles. Ils luttent dans les environnements humides ou collants. Adaptez la technologie à votre réalité de production spécifique.
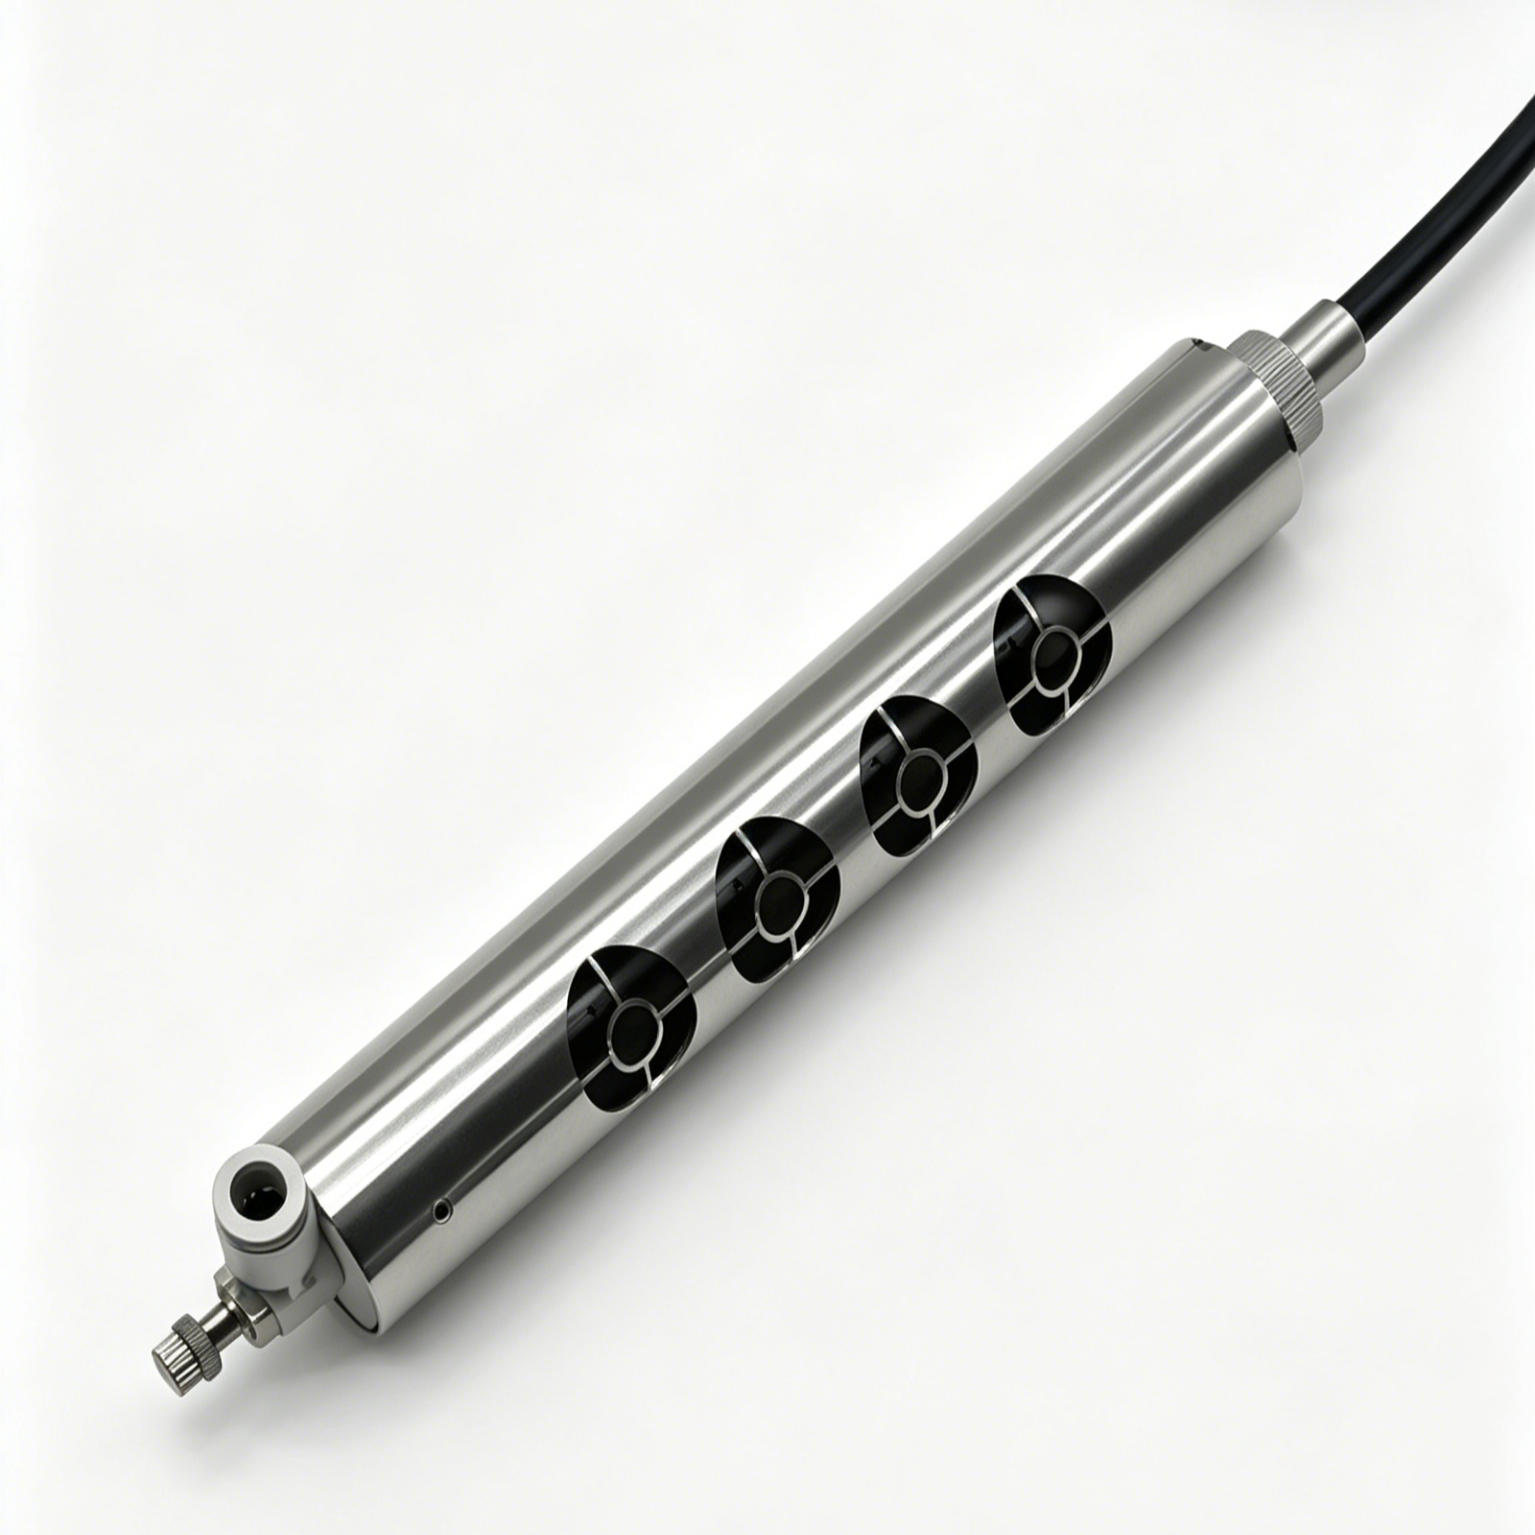
Le strict respect des procédures de verrouillage/étiquetage (LOTO) est obligatoire. Vous travaillez avec des équipements industriels haute tension. Vérifiez que l'alimentation électrique est complètement hors tension avant de commencer. Les systèmes à haute tension contiennent des charges résiduelles dangereuses. Mettez le boîtier à la terre pour décharger toute capacité restante. Faites-le avant d'établir un contact physique avec les broches. La communication EHS reste vitale lors de la préparation. Assurez-vous que le personnel de maintenance comprend parfaitement l’équipement. Ils travaillent avec des appareils électriques. Ils ne manipulent pas de sources de rayonnements dangereuses. Une communication claire évite une panique inutile. Suivez strictement ces étapes de préparation spécifiques.
Débranchez l’alimentation principale de la prise murale ou du panneau de commande.
Appliquez un verrou physique et une étiquette à la source d'alimentation pour éviter toute activation accidentelle.
Attendez deux minutes complètes pour que les condensateurs internes saignent complètement.
Mettez une sonde mise à la terre en contact avec les broches de l'émetteur pour éliminer toute charge résiduelle.
Vérifiez la tension nulle à l’aide d’un compteur haute tension calibré.
Mettez des gants de salle blanche appropriés pour éviter le transfert d’huiles cutanées vers les épingles.
Préparez votre solution 50/50 d'IPA et d'eau déminéralisée dans un récipient propre et dissipateur d'électricité statique.
Appliquez soigneusement le solvant pendant la procédure de nettoyage. Ne saturez jamais trop le boîtier externe. Le liquide ne doit pas s'infiltrer dans les circuits internes. Trempez l'écouvillon de salle blanche dans le mélange IPA. Tapotez l'excès de liquide contre le bord du récipient. Appliquez une pression appropriée sur la pointe de l’aiguille. Nettoyez la surface sans plier l'émetteur. Un mauvais alignement de la broche modifie la géométrie du champ électrique. Casser l'émetteur ruine entièrement le module. Faites pivoter doucement l’écouvillon autour de la pointe. Jetez immédiatement les écouvillons sales. Ne replongez pas un coton-tige sale dans le solvant propre. Cela contamine l’ensemble de votre matériel de nettoyage.
Concentrez-vous sur la technique physique. Tenez l'écouvillon à un angle de 45 degrés par rapport à la broche. Faites tourner l’écouvillon entre votre pouce et votre index. Ce mouvement soulève la saleté du métal. Frotter d'avant en arrière repousse simplement la saleté. Inspectez chaque broche avec une lampe de poche brillante après l’écouvillonnage. Le métal doit réfléchir la lumière de manière uniforme. Si vous voyez des taches ternes, répétez le processus avec un nouveau tampon. Prévoyez les temps de séchage requis avant de remettre le système sous tension. L'alcool résiduel provoque de graves arcs électriques. Cela peut déclencher des courts-circuits catastrophiques. Attendez au moins quinze minutes après le nettoyage. Assurez-vous que toute l’humidité visible s’est complètement évaporée. Utilisez de l'air comprimé propre pour accélérer le séchage si nécessaire, mais assurez-vous que la conduite d'air est équipée d'un piège à huile et à eau.
Le nettoyage ne signifie rien sans validation empirique. Utilisez un moniteur à plaque chargée (CPM) pour des tests précis. Mesurez les temps de décroissance positifs et négatifs. Comparez ces chiffres aux références d’usine. Documentez méticuleusement l’équilibre ionique restauré. Une unité déséquilibrée génère une tension de décalage dangereuse. Cette tension parasite endommage les composants électroniques sensibles. Il attire également la poussière sur les surfaces peintes. Une validation appropriée prouve que le cycle de maintenance a réussi. Il fournit un historique documenté de l’état de santé de l’équipement.
Positionnez le CPM exactement à la distance de travail de l'application. Si la barre se trouve normalement à 12 pouces au-dessus de la bande, placez la plaque CPM à 12 pouces. Ne testez pas l’appareil directement contre les broches. Cela donne de fausses lectures. Enregistrez la température et l'humidité pendant le test. Les facteurs environnementaux influencent fortement les taux de décomposition. Si les temps de dégradation restent élevés après le nettoyage, vous avez un problème plus grave. L'alimentation électrique est peut-être en panne. Les aiguilles pourraient être usées de manière irréversible. La validation sépare la simple contamination d’une panne matérielle permanente. Enregistrez ces résultats dans votre base de données de maintenance pour référence future.
Parfois, le nettoyage ne peut pas restaurer les performances de base. Vous devez identifier avec précision l’usure irréversible de l’émetteur. Une haute tension constante modifie la métallurgie des broches au fil du temps. Recherchez des indicateurs visuels et tactiles de dommages permanents. Des piqûres profondes sur la surface de l'aiguille attrapent un coton-tige pendant le nettoyage. Une forte oxydation verte ou blanche résiste complètement au solvant IPA. Les pointes physiquement émoussées semblent plates sous une loupe. Lorsque vous respectez ces conditions, le nettoyage devient une perte de travail.
La physique des aiguilles émoussées explique la défaillance du système. Les pointes acérées concentrent parfaitement le champ électrique. Les pointes plates dispersent largement l'énergie. Le système nécessite des tensions beaucoup plus élevées pour obtenir la même décharge. Cela entraîne de graves contraintes sur le système. L'alimentation électrique surchauffe. Le transformateur se dégrade rapidement. Le nettoyage d’une aiguille émoussée fait perdre un temps précieux à l’entretien. Vous ne pouvez pas restaurer une pointe acérée avec des solvants chimiques. Tenter de limer ou de poncer les broches manuellement détruit l'étalonnage d'usine. Une fois la géométrie disparue, la goupille est morte.
Évaluez soigneusement la conception de votre équipement avant de vous engager dans un nettoyage en profondeur. Certains systèmes comportent des cartouches de broches émettrices remplaçables. D'autres utilisent des conceptions à broches fixes intégrées dans de l'époxy. Les modules remplaçables offrent une excellente évolutivité. Vous échangez simplement la cartouche lorsque les aiguilles se dégradent. Les conceptions à broches fixes nécessitent un remplacement complet de l'unité. Effectuer une analyse coûts-avantages approfondie. Calculez le coût de la main d’œuvre pour le nettoyage en profondeur des barres fortement dégradées. Comparez cela au coût matériel de l’échange de modules émetteurs.
Souvent, le remplacement des cartouches permet de gagner un temps de production précieux. Il garantit un retour immédiat aux spécifications d’usine. Vous pouvez nettoyer les cartouches sales hors ligne pendant que la machine fonctionne. Les unités à broches fixes nécessitent des soins préventifs plus rigoureux. Une fois qu’ils se dégradent au-delà du point de nettoyage, la totalité du capital est perdu. Tenez-en compte dans vos futures décisions d’achat d’équipement. Les conceptions modulaires coûtent plus cher au départ, mais permettent d'économiser des milliers de dollars en main d'œuvre de maintenance sur une durée de vie de cinq ans. Standardisez votre installation avec du matériel facile à entretenir pour rationaliser l’ensemble de votre programme de contrôle statique.
Créez un cadre rigide pour déterminer les intervalles de maintenance. Basez ces intervalles sur des audits environnementaux stricts. Les environnements poussiéreux nécessitent des interventions hebdomadaires. Les salles blanches peuvent n’avoir besoin que de contrôles trimestriels. Intégrez ces tâches dans les cadres opérationnels existants. Les plannings de maintenance productive totale (TPM) fonctionnent parfaitement pour cela. Reliez les alertes de maintenance directement à vos systèmes SCADA. Les interventions programmées évitent les pannes soudaines des équipements. Documentez chaque cycle de nettoyage dans votre système informatisé de gestion de la maintenance (GMAO).
Suivez les taux de dégradation au fil du temps. Ces données révèlent la véritable courbe de dégradation de votre environnement. Il permet d’optimiser la fréquence de nettoyage. Vous arrêtez de trop entretenir les unités propres. Vous arrêtez de négliger les unités sales. La planification basée sur les données maximise l'efficacité de votre travail de maintenance. Attribuez des zones spécifiques à des techniciens spécifiques. La responsabilité garantit que le travail est effectué correctement. Examinez les données GMAO chaque trimestre. Ajustez les fréquences en fonction des changements saisonniers. Les mois d’hiver apportent une faible humidité, ce qui augmente la génération d’électricité statique et nécessite des tolérances d’entretien plus strictes.
La mise en œuvre comporte des risques opérationnels spécifiques. Les blessures des opérateurs restent une préoccupation majeure lors de travaux à haute tension. Une formation inappropriée entraîne directement des dommages à l'équipement. Atténuez cela en élaborant des procédures opérationnelles standardisées (SOP). Organiser une formation pratique pour tous les techniciens de maintenance. Regardez-les exécuter la technique d’écouvillonnage. Corrigez immédiatement le frottement agressif. Assurez-vous qu'ils comprennent la différence entre les systèmes AC et DC, car les techniques de nettoyage varient parfois d'un fabricant à l'autre.
Les baisses de performances inaperçues présentent un autre risque énorme. Les systèmes se dégradent silencieusement entre les cycles de maintenance planifiés. Atténuez ce problème en installant une technologie de capteur en ligne. Ces capteurs assurent une surveillance continue des niveaux statiques sur le Web. Ils déclenchent des alarmes avant que les taux de défauts n’augmentent. Ils alertent les opérateurs dès que l’équilibre ionique change. Une surveillance continue comble le fossé entre les cycles de nettoyage manuels. Il garantit la stabilité des processus 24 heures sur 24. Combinez le nettoyage manuel avec la surveillance automatisée pour obtenir la stratégie de contrôle statique la plus robuste possible.
Effectuer un audit à l’échelle de l’installation de tous les dispositifs de contrôle statique installés pour établir les bases opérationnelles actuelles.
Mesurez les taux de décroissance du courant et les tensions de décalage à l’aide d’un moniteur à plaque chargée calibré.
Établissez un programme de nettoyage formalisé et basé sur des données, en fonction de la gravité environnementale de chaque zone de production.
Procurez-vous des solvants IPA 50/50 approuvés et des tampons en polyester non pelucheux pour l'équipe de maintenance.
R : La fréquence dépend entièrement de l’environnement d’exploitation. Les salles blanches peuvent nécessiter un nettoyage trimestriel. Les applications industrielles lourdes comme la transformation du papier ou les textiles peuvent nécessiter un entretien hebdomadaire, voire quotidien. Surveillez les taux de dégradation pour déterminer le calendrier exact.
R : Non. Bien qu'ils partagent le mot « ionisant », les éliminateurs d'électricité statique industriels utilisent une décharge électrique corona. Ils n’émettent pas de rayonnements ionisants de haute énergie comme les rayons X ou les rayons gamma qui altèrent les cellules humaines. Ils séparent simplement les électrons des molécules d’air.
R : Une solution composée de 50 % d'alcool isopropylique (IPA) et de 50 % d'eau déminéralisée est la norme de l'industrie. Évitez les produits chimiques agressifs, les dégraissants industriels ou l’eau du robinet. Ces liquides laissent des résidus conducteurs ou isolants qui détruisent les performances.
R : Non. Les brosses métalliques ou les outils abrasifs rayeront, émousseront ou briseront les points émetteurs usinés avec précision. Cela dégrade de façon permanente la capacité à générer des ions. Utilisez uniquement des brosses conductrices douces approuvées par le fabricant ou des tampons pour salle blanche non pelucheux.
R : Le succès doit être quantifié à l'aide d'un mesureur de champ statique ou d'un moniteur de plaque chargée (CPM). Vous devez vérifier que le temps de décroissance et l'équilibre ionique sont revenus aux spécifications d'usine. L’inspection visuelle seule n’est jamais suffisante.
R : Les aiguilles doivent être remplacées lorsqu’elles présentent des signes de piqûres physiques, de corrosion grave ou d’émoussement. Si les temps de dégradation restent en dehors des tolérances acceptables, même après un nettoyage humide approfondi, le matériel est usé de façon permanente.
R : Oui. Débranchez toujours l’alimentation électrique et suivez les procédures standard de verrouillage/étiquetage (LOTO). Mettez le boîtier à la terre pour décharger la capacité résiduelle. Cela évite les chocs électriques graves et les dommages catastrophiques à l'équipement.
